Купить ведущий заводы высокоэффективные винтовые теплонасосные чиллеры
2026-08-15
- Винтовые чиллеры: почему промышленность выбирает именно этот тип компрессора
- Технические преимущества винтовых компрессоров перед другими типами
- Ключевые параметры при выборе винтового чиллера
- Сравнение воздушных и водяных винтовых чиллеров
- Риски при закупке оборудования из Китая и как их избежать
- Особенности монтажа и ввода в эксплуатацию
- Экономическое обоснование: TCO (Total Cost of Ownership)
- Часто задаваемые вопросы
- Заключение и следующие шаги
Винтовые чиллеры: почему промышленность выбирает именно этот тип компрессора
Выбор холодильного оборудования для производственного предприятия — это не просто покупка техники, а инвестиция в стабильность технологических процессов. Когда речь заходит о мощностях от 100 кВт и выше, традиционные поршневые или даже спиральные компрессоры часто уступают место более надежному решению. Винтовые чиллеры стали золотым стандартом для средних и крупных промышленных объектов благодаря своему балансу между энергоэффективностью, ремонтопригодностью и сроком службы.
В нашей практике мы неоднократно сталкивались с ситуацией, когда предприятие пыталось сэкономить на этапе закупки, выбирая оборудование с поршневыми компрессорами для круглосуточной нагрузки. Результат был предсказуемым: через 18–24 месяца начинались проблемы с клапанами, вибрацией и падением холодопроизводительности. Винтовой компрессор, имея всего две вращающиеся роторные пары (ведущий и ведомый роторы), лишен этих недостатков. Отсутствие клапанной группы и возвратно-поступательных движений делает его конструкцию принципиально более надежной для режимов работы 24/7.
Эта статья написана инженерами, которые занимаются подбором и поставкой климатического оборудования более 15 лет. Мы разберем технические нюансы, которые обычно остаются за кадром в маркетинговых брошюрах, поможем вам избежать ошибок при подборе оборудования и объясним, как оценить реальную стоимость владения оборудованием. Если вы планируете модернизацию системы охлаждения или строительство нового цеха, эти данные помогут вам принять обоснованное решение.
Технические преимущества винтовых компрессоров перед другими типами
Чтобы понять, почему винтовые чиллеры доминируют в сегменте промышленного охлаждения, нужно взглянуть на физику процесса сжатия хладагента. В отличие от поршневых аналогов, где газ сжимается дискретными порциями, в винтовом блоке сжатие происходит непрерывно. Это обеспечивает несколько критически важных преимуществ для главного инженера или технического директора.
Плавное регулирование мощности без скачков напряжения
Одной из главных проблем старых систем является пусковой ток. Поршневые компрессоры либо работают на 100%, либо выключены. Винтовые агрегаты позволяют плавно регулировать производительность в диапазоне от 25% до 100% (а в современных моделях с инверторным приводом — от 10% до 100%). Это достигается за счет изменения положения золотника регулирования, который отсекает часть рабочей длины роторов.
Для энергосети предприятия это означает отсутствие пиковых нагрузок при запуске. Для технологического процесса — поддержание стабильной температуры теплоносителя с точностью до ±0.5°C. В производствах, где важна температурная стабильность (например, фармацевтика или литье пластмасс), эта характеристика является решающей. Мы видели случаи, когда нестабильность температуры воды на выходе из чиллера приводила к браку до 5% продукции в литье под давлением. Установка винтового чиллера с плавной регулировкой решила эту проблему полностью.
Низкий уровень вибрации и шума
Конструкция винтового блока уравновешена по своей природе. Отсутствие неуравновешенных масс, характерных для поршневых групп, означает, что фундамент для такого чиллера может быть менее массивным. Это снижает затраты на строительные работы при монтаже. Кроме того, уровень шума у современных винтовых чиллеров значительно ниже, что позволяет размещать их ближе к производственным зонам без нарушения норм по охране труда.
Однако здесь есть нюанс, о котором редко говорят продавцы. На низких нагрузках (менее 30%) винтовые компрессоры могут издавать специфический высокочастотный звук, связанный с перетоком газа через зазоры роторов. Современные модели решают эту проблему за счет оптимизации профиля роторов и использования звукоизолирующих кожухов. При выборе оборудования обязательно запросите акустический паспорт для режима частичной нагрузки, а не только для номинального режима.
Долговечность и межремонтный интервал
Срок службы винтового блока при правильном обслуживании составляет от 40 000 до 60 000 моточасов до капитального ремонта. Для сравнения, поршневые компрессоры часто требуют вмешательства уже после 10 000–15 000 часов. Это связано с тем, что в винтовом блоке нет трущихся деталей в традиционном понимании: роторы разделены масляной пленкой и не контактируют друг с другом или со стенками корпуса.
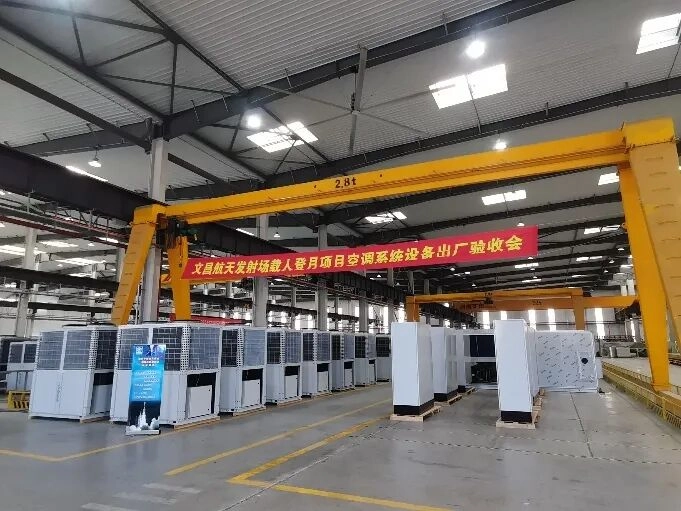
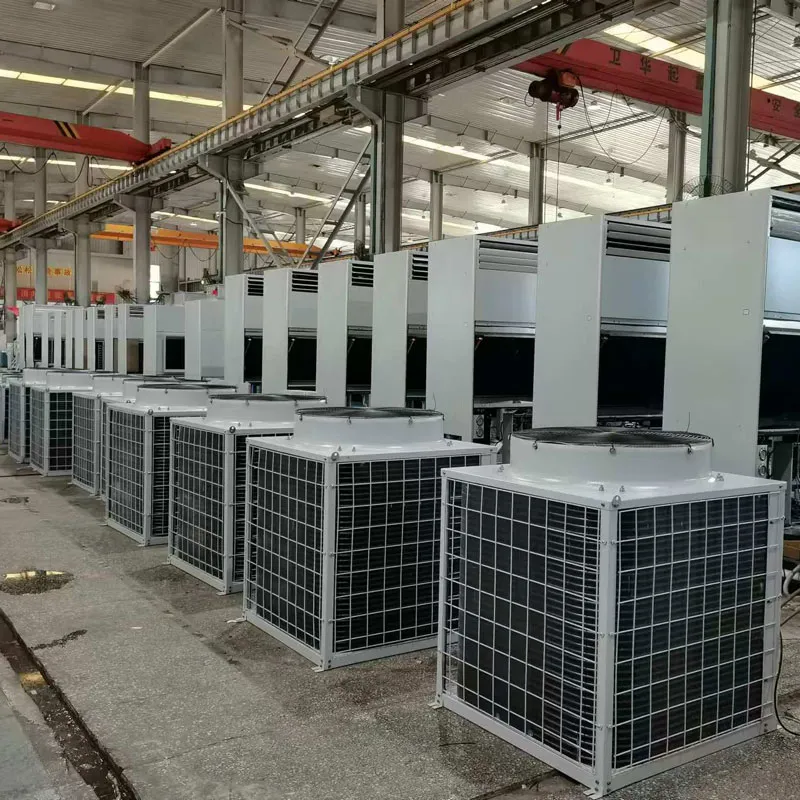
ООО «Нанкин Учжоу Холодильное Оборудование групп» в своей производственной программе делает особый акцент на качестве сборки винтовых блоков. Используя компоненты от ведущих мировых производителей и строгий контроль качества на каждом этапе, компания обеспечивает надежность, сопоставимую с европейскими брендами, но по более конкурентоспособной цене. Это особенно важно для проектов, где бюджет ограничен, но требования к отказоустойчивости остаются высокими.
Ключевые параметры при выборе винтового чиллера
Запрос коммерческого предложения — это только начало. Чтобы получить оборудование, которое будет работать эффективно именно в ваших условиях, необходимо четко определить технические требования. Ошибка на этом этапе стоит дорого: либо вы переплачиваете за избыточную мощность, либо получаете систему, которая не справляется с пиковыми нагрузками летом.
Ниже приведены параметры, которые вы должны определить перед началом диалога с поставщиком.
- Холодопроизводительность (кВт). Не ориентируйтесь только на площадь помещения. Расчет должен базироваться на тепловых нагрузках от оборудования, людей, освещения и инфильтрации воздуха. Для промышленных процессов учитывайте теплоотдачу станков. Всегда закладывайте резерв 10–15% на будущие расширения или ухудшение условий теплообмена (загрязнение конденсатора).
- Тип конденсатора: воздушный или водяной. Воздушные чиллеры проще в монтаже (не нужна градирня или сухой охладитель), но их эффективность падает при температуре воздуха выше +35°C. Водяные чиллеры стабильнее работают в жару и занимают меньше места в машинном отделении, но требуют обслуживания внешней водоподготовки и градирни. В южных регионах России и странах СНГ водяные системы часто оказываются экономически выгоднее за счет меньшего энергопотребления компрессора.
- Тип хладагента. Сегодня рынок переходит на экологичные хладагенты. R410A постепенно уходит в прошлое. Стандартом становятся R134a, R407C и новые низкопотенциальные хладагенты серии R513A или R1234ze. Убедитесь, что выбранный чиллер сертифицирован для работы с современным хладагентом, чтобы избежать проблем с законодательством в будущем.
- Коэффициент энергоэффективности (EER/COP). Это отношение произведенного холода к потребленной электроэнергии. Для винтовых чиллеров хороший показатель EER начинается от 2.8–3.0. Модели с рекуперацией тепла или свободным охлаждением (free cooling) могут показывать сезонную эффективность значительно выше. Не смотрите только на цену оборудования; считайте стоимость киловатт-часа за 5 лет эксплуатации.
Важно помнить: самый дешевый чиллер на этапе покупки часто оказывается самым дорогим в эксплуатации. Разница в энергопотреблении между моделью с COP 2.5 и COP 3.2 при круглосуточной работе может составлять десятки тысяч долларов в год.
Сравнение воздушных и водяных винтовых чиллеров
Выбор между воздушным и водяным исполнением конденсатора — это дилемма, с которой сталкивается каждый заказчик. Нет универсального ответа, есть только соответствие конкретным условиям площадки. Давайте разберем оба варианта детально, чтобы вы могли принять взвешенное решение.
| Параметр сравнения | Воздушный винтовой чиллер | Водяной винтовой чиллер |
|---|---|---|
| Место установки | На улице (крыша, площадка рядом с зданием). Не требует машинного отделения. | Внутри помещения (машинное отделение). Требует подключения к градирне или сухому охладителю. |
| Зависимость от климата | Высокая. При +40°C производительность падает, давление конденсации растет. | Низкая. Температура конденсации определяется температурой воды из градирни, которая стабильнее температуры воздуха. |
| Энергоэффективность | Средняя. Вентиляторы конденсатора потребляют дополнительную энергию. | Высокая. Более низкое давление конденсации позволяет компрессору работать с меньшей нагрузкой. |
| Стоимость монтажа | Низкая. Нужно только подключить трубопроводы и электричество. | Высокая. Нужны насосы, градирня, трубопроводы контура конденсата, система водоподготовки. |
| Обслуживание | Очистка ребер конденсатора от пыли и пуха (регулярно). | Контроль качества воды, очистка градирни, профилактика насосов. |
| Срок окупаемости | Быстрее за счет низких капвложений. | Дольше, но ниже операционные расходы (OPEX). |
Если ваше предприятие находится в регионе с умеренным климатом и у вас нет ограничений по месту на улице, воздушный чиллер — отличный выбор. Он прост, надежен и дешев в установке. Однако для крупных объектов в жарком климате или для процессов, требующих постоянной высокой эффективности, водяная схема неизбежно выигрывает. В нашей практике был случай, когда завод в Краснодарском крае заменил воздушные чиллеры на водяные с сухими охладителями. Несмотря на высокие первоначальные затраты, экономия на электроэнергии окупила разницу в стоимости оборудования за 2.5 года.
Риски при закупке оборудования из Китая и как их избежать
Китай является мировым лидером в производстве холодильного оборудования. Однако рынок неоднороден. Наряду с заводами мирового уровня, там существуют сотни мелких сборочных цехов, которые используют некондиционные комплектующие. Покупка винтовых чиллеров у ненадежного поставщика несет серьезные риски.
Во-первых, это заниженная холодопроизводительность. Недобросовестные производители могут указывать номинальную мощность при идеальных лабораторных условиях, которые недостижимы в реальной эксплуатации. Реальная производительность может быть на 15–20% ниже заявленной. Во-вторых, это качество сборки и герметичность контуров. Плохая пайка или некачественные уплотнения приводят к утечкам хладагента в первый же год работы.
Как минимизировать эти риски? Работайте только с проверенными производителями, имеющими международные сертификаты. Наличие сертификатов CE (для Европы) или EAC (для Евразийского экономического союза) говорит о том, что оборудование прошло независимые испытания. ООО «Нанкин Учжоу Холодильное Оборудование групп» обладает всеми необходимыми допусками и сертификатами, подтверждающими соответствие продукции международным стандартам безопасности и эффективности. Компания специализируется не только на чиллерах, но и предлагает широкий ассортимент климатического и холодильного оборудования, включая взрывозащищённые холодильные камеры и осушители для работы в опасных средах, что свидетельствует о высоком уровне инженерной культуры производства.
Требуйте предоставления тест-отчета с завода (Factory Acceptance Test report). В нем должны быть зафиксированы реальные параметры работы конкретного серийного номера вашего будущего чиллера: токи двигателя, давления всасывания и нагнетания, температура теплоносителя. Если поставщик отказывается предоставить такие данные до отгрузки — это красный флаг.
Особенности монтажа и ввода в эксплуатацию
Даже самое лучшее оборудование можно испортить неправильным монтажом. Статистика сервисных служб показывает, что до 60% поломок в первый год работы связаны не с дефектами завода-изготовителя, а с ошибками при установке и пусконаладке.
- Подготовка фундамента и виброразвязка. Винтовые чиллеры, несмотря на низкую вибрацию, требуют жесткого основания. Используйте виброизоляторы между рамой чиллера и фундаментом. Неправильная установка виброизоляторов может привести к передаче вибрации на трубопроводы, что вызовет их разрушение от усталости металла.
- Качество теплоносителя. Это критический момент. Вода в системе должна быть подготовлена: умягчена, очищена от механических примесей, с добавлением ингибиторов коррозии и биоцидов. Использование неподготовленной воды приводит к быстрому зарастанию теплообменников накипью и слизью. Потеря теплопередачи всего на 1 мм накипи увеличивает энергопотребление на 10–15%. Установите магнитные фильтры и грязевики на входе в испаритель.
- Вакуумирование и заправка хладагентом. Контур хладагента должен быть абсолютно сухим. Влажность внутри системы приводит к образованию кислоты, которая разъедает обмотки двигателя компрессора и разрушает масло. Вакуумирование должно проводиться до достижения глубокого вакуума (менее 500 микрон) и удерживаться в течение нескольких часов для проверки на герметичность.
- Настройка автоматики. Современный винтовой чиллер управляется сложным контроллером. Необходимо правильно настроить уставки давления, температуры, задержки включения насосов и алгоритмы ротации компрессоров (если их несколько). Ошибка в настройке PID-регулятора может привести к тактованию компрессора (частым включениям и выключениям), что резко сокращает его ресурс.
Мы настоятельно рекомендуем проводить пусконаладочные работы силами сертифицированных специалистов поставщика. Самостоятельный запуск без должной квалификации лишает вас гарантийной поддержки.
Экономическое обоснование: TCO (Total Cost of Ownership)
При оценке предложения не смотрите только на цену оборудования (CAPEX). Считайте совокупную стоимость владения (TCO). Она включает в себя:
- Стоимость покупки и доставки.
- Стоимость монтажа и пусконаладки.
- Стоимость электроэнергии за весь срок службы (обычно 10–15 лет).
- Стоимость технического обслуживания и запасных частей.
- Стоимость простоя производства в случае аварии.
Винтовые чиллеры высокого класса могут стоить на 20–30% дороже бюджетных аналогов. Однако за счет более высокого COP они экономят до 25% электроэнергии ежегодно. Для чиллера мощностью 500 кВт, работающего 2000 часов в год, это экономия десятков тысяч долларов в год только на электричестве. Добавьте к этому меньшие затраты на ремонт и более долгий срок службы, и становится очевидно, что первоначальная переплата окупается быстро.
Кроме того, рассмотрите возможность использования чиллеров с функцией рекуперации тепла. ООО «Нанкин Учжоу Холодильное Оборудование групп» производит центральные кондиционеры и крышные кондиционеры с рекуперацией тепла, а также специализированные чиллеры, позволяющие использовать сбросное тепло для подогрева горячей воды в технологических или бытовых нуждах. Это превращает отходы энергии в полезный ресурс, дополнительно повышая рентабельность вашего предприятия.
Часто задаваемые вопросы
Какой срок службы винтового чиллера?
При соблюдении регламента технического обслуживания и качественной водоподготовке срок службы винтового компрессора составляет 15–20 лет. Теплообменники и вентиляторы могут потребовать замены или ремонта раньше, но сам компрессорный блок является долгосрочным активом. Ключевой фактор — регулярная замена масла и фильтров.
Можно ли использовать винтовой чиллер для отопления?
Да, многие современные винтовые чиллеры являются реверсивными (тепловые насосы). Они могут работать на обогрев зимой. Однако эффективность (COP) падает при низких температурах наружного воздуха. Для регионов с суровыми зимами рекомендуется использовать гибридные системы или чиллеры с дополнительными контурами подогрева. Также существуют абсорбционные чиллеры, использующие пар или горячую воду, но это другая технология.
Требуется ли постоянное присутствие персонала для обслуживания?
Нет. Современные чиллеры оснащены системами телеметрии и автоматической диагностики. Они могут работать автономно, отправляя уведомления на диспетчерский пульт или смартфон инженера в случае отклонения параметров. Персонал требуется только для планового ТО (обычно 2–4 раза в год) и реагирования на аварийные сигналы.
В чем разница между одноступенчатым и двухступенчатым винтовым компрессором?
Двухступенчатые компрессоры имеют два набора роторов. Газ сжимается сначала в первой ступени, затем охлаждается и досжимается во второй. Это позволяет достичь более высокого давления и лучшей эффективности при больших перепадах температур. Одноступенчатые компрессоры проще и дешевле, и их достаточно для большинства стандартных задач кондиционирования и промышленного охлаждения с умеренными требованиями к температуре.
Заключение и следующие шаги
Выбор винтовых чиллеров — это стратегическое решение, определяющее энергоэффективность и надежность вашего производства на десятилетия вперед. Не позволяйте низкой начальной цене затмить долгосрочные расходы. Анализируйте технические характеристики, требуйте прозрачности в расчетах и выбирайте партнеров, которые могут подтвердить свою экспертизу реальными кейсами и сертификатами.
Компания ООО «Нанкин Учжоу Холодильное Оборудование групп» готова предложить вам не просто оборудование, а комплексное инженерное решение. Наш опыт в создании специализированных систем, таких как осушители для табачных складов, контейнерные комбинированные осушительные установки и канальные осушители, демонстрирует нашу способность решать нестандартные задачи контроля микроклимата. Мы понимаем, что каждый проект уникален, и готовы адаптировать наши стандартные решения под ваши специфические требования.
Не откладывайте модернизацию системы охлаждения. Каждый день работы неэффективного оборудования — это прямые финансовые потери. Свяжитесь с нашими инженерами сегодня для бесплатного предварительного расчета и подбора оптимальной конфигурации чиллера для вашего объекта. Получите детальное техническое предложение с расчетом окупаемости уже через 24 часа.