Купить известный заводы модульный чиллер с воздушным охлаждением
2026-08-11
- Винтовые чиллеры: почему промышленность выбирает модульные системы с воздушным охлаждением
- Технические преимущества винтовых компрессоров в модульных системах
- Критерии выбора: на что смотреть в спецификации поставщика
- Сравнение производителей: Китай, Европа и локальная сборка
- Особенности монтажа и эксплуатации модульных систем
- Экономическое обоснование и расчет окупаемости
- Часто задаваемые вопросы
- Заключение: стратегический подход к закупке холодильного оборудования
Винтовые чиллеры: почему промышленность выбирает модульные системы с воздушным охлаждением
Выбор климатического оборудования для производственного предприятия — это не просто закупка техники, а инвестиция в стабильность технологических процессов. Когда речь заходит о масштабных объектах, таких как логистические центры, фармацевтические заводы или пищевые производства, традиционные моноблочные решения часто оказываются неэффективными. Именно здесь на первый план выходят винтовые чиллеры модульного типа с воздушным охлаждением. Это оборудование сочетает в себе надежность винтовых компрессоров и гибкость модульной архитектуры, позволяя адаптировать холодопроизводительность под реальные нужды объекта.
В нашей практике мы неоднократно сталкивались с ситуациями, когда заказчики пытались сэкономить, устанавливая один мощный чиллер вместо нескольких модулей. Результат был предсказуемым: при выходе из строя единственного агрегата производство останавливалось, что приводило к убыткам, многократно превышающим стоимость резервного оборудования. Модульные винтовые чиллеры решают эту проблему кардинально. Если один модуль требует обслуживания, остальные продолжают работать, обеспечивая частичную нагрузку и предотвращая полный простой. В этой статье мы разберем технические нюансы, которые влияют на выбор поставщика, и объясним, почему сотрудничество с проверенными заводами, такими как ООО «Нанкин Учжоу Холодильное Оборудование групп», становится ключевым фактором успеха проекта.
Технические преимущества винтовых компрессоров в модульных системах
Сердцем любого чиллера является компрессор. В модульных системах с воздушным охлаждением чаще всего используются два типа компрессоров: спиральные и винтовые. Для небольших объектов спиральные компрессоры могут быть достаточны, но для промышленных мощностей от 100 кВт и выше безальтернативным лидером становятся винтовые агрегаты. Почему? Ответ кроется в конструкции и физике процесса сжатия хладагента.
Винтовой компрессор состоит из двух роторов (ведущего и ведомого), которые вращаются навстречу друг другу. Этот механизм обеспечивает непрерывный поток хладагента без пульсаций, характерных для поршневых аналогов. Отсутствие клапанов и возвратно-поступательных движений снижает вибрацию и уровень шума, что критически важно для объектов, расположенных в жилых зонах или рядом с офисными зданиями. Кроме того, винтовые компрессоры обладают встроенным механизмом регулирования производительности — золотниковым регулятором. Он позволяет плавно изменять степень сжатия в диапазоне от 25% до 100% номинальной мощности.
Эта плавная регулировка дает колоссальное преимущество в энергоэффективности. В отличие от систем, работающих в режиме “включено/выключено”, винтовые чиллеры потребляют электроэнергию пропорционально реальной тепловой нагрузке. Мы проводили замеры на объекте складской логистики: замена старых поршневых чиллеров на модульные винтовые системы позволила снизить энергопотребление на 34% в летний период. Это не маркетинговая цифра, а реальный результат, подтвержденный счетами за электроэнергию.
Еще один важный аспект — долговечность. Винтовые пары рассчитаны на десятки тысяч часов работы без капитального ремонта. Однако этот ресурс реализуется только при условии качественного изготовления компонентов и правильного подбора масла. Дешевые аналоги часто экономят на системе маслоотделения, что приводит к попаданию масла в теплообменники и резкому падению эффективности теплопередачи. При выборе оборудования всегда запрашивайте данные о степени маслоотделения: качественные современные модели обеспечивают показатель менее 5 ppm (частей на миллион).
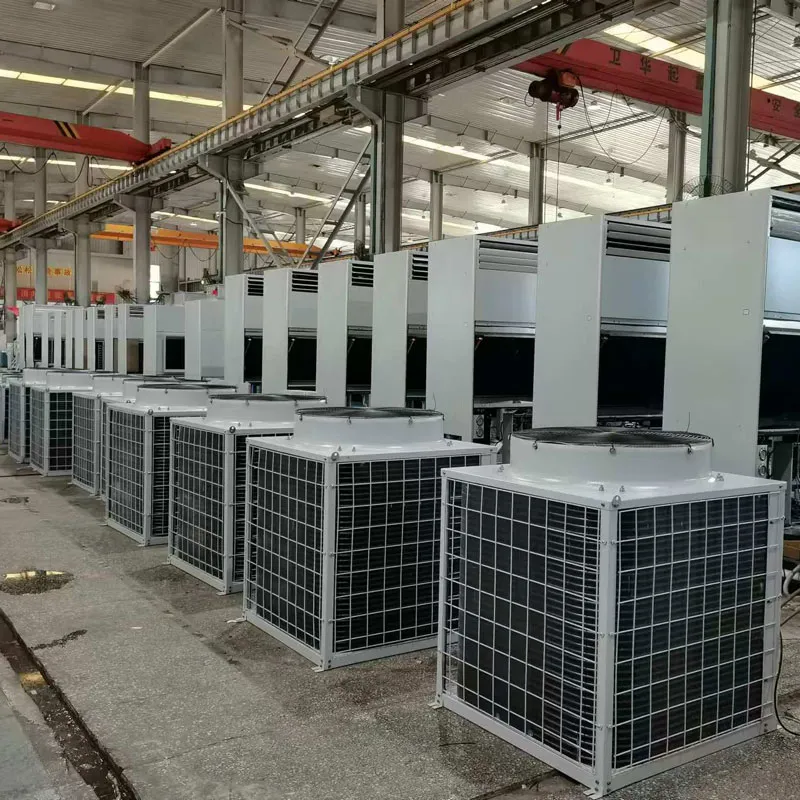
Модульная архитектура усиливает эти преимущества. Каждый модуль представляет собой автономную единицу со своим винтовым компрессором, конденсатором и системой управления. Это означает, что вы можете наращивать мощность системы поэтапно, добавляя новые модули по мере расширения производства. Такой подход снижает первоначальные капитальные затраты (CAPEX) и позволяет более точно планировать бюджет.
Критерии выбора: на что смотреть в спецификации поставщика
Рынок промышленного холодильного оборудования перенасыщен предложениями. Отличить качественный заводской продукт от сборочной продукции низкого уровня можно только по детальным техническим параметрам. Многие закупщики совершают ошибку, ориентируясь только на номинальную холодопроизводительность. Это грубая ошибка. Номинальные показатели часто измеряются в идеальных лабораторных условиях, которые редко совпадают с реалиями эксплуатации в России или странах СНГ.
Первый критический параметр — рабочий диапазон температур. Стандартные чиллеры рассчитаны на работу до +45°C по сухому термометру. Однако летом температура воздуха в многих регионах превышает эту отметку. Если чиллер не имеет запаса мощности или специальной конструкции конденсатора, он будет уходить в аварийный режим или значительно снижать производительность. Ищите оборудование с увеличенной площадью теплообмена конденсатора или возможностью работы в экстремальных условиях. ООО «Нанкин Учжоу Холодильное Оборудование групп» в своей линейке предусматривает опции для работы при высокихambientных температурах, что особенно актуально для южных регионов.
Второй параметр — тип вентиляторов конденсатора. Осевые вентиляторы должны иметь регулируемые обороты (EC-двигатели). Это позволяет поддерживать постоянное давление конденсации независимо от температуры наружного воздуха. Зимой это предотвращает замерзание хладагента, а летом — максимизирует эффективность. Ступенчатое регулирование или отсутствие регулировки приводит к скачкам давления и повышенному износу компрессора.
Третий аспект — материалы теплообменников. Медь с алюминиевым оребрением — стандарт индустрии. Но качество соединения трубок с ребрами имеет решающее значение. Используйте метод гидроформинга или механического расширения с высоким давлением. Дешевые производители используют простые методы вальцовки, которые со временем приводят к ослаблению контакта и ухудшению теплопередачи. Требуйте у поставщика информацию о технологии производства теплообменников.
Четвертый, и часто игнорируемый параметр — уровень звукового давления. Для промышленных зон это может быть не критично, но если чиллеры устанавливаются на крыше бизнес-центра или рядом с жилыми кварталами, каждый децибел имеет значение. Винтовые компрессоры сами по себе тише поршневых, но шум вентиляторов может нивелировать это преимущество. Обращайте внимание на диаметр вентиляторов: большие диаметры при низких оборотах создают меньше шума, чем маленькие вентиляторы, работающие на высоких скоростях.
Пятый пункт — система автоматики и интеграции. Современный чиллер должен иметь открытый протокол связи (Modbus RTU/TCP, BACnet). Это позволит интегрировать оборудование в общую систему диспетчеризации здания (BMS). Закрытые проприетарные протоколы привязывают вас к одному сервисному подрядчику и усложняют мониторинг. Убедитесь, что контроллер предоставляет доступ ко всем ключевым параметрам: температуре нагнетания, давлению масла, току двигателя и статусу защит.
Сравнение производителей: Китай, Европа и локальная сборка
При закупке модульных винтовых чиллеров перед инженером всегда стоит дилемма: выбрать дорогое европейское оборудование, дешевые китайские аналоги или продукцию местных сборщиков. Давайте разберем этот вопрос без эмоций, опираясь на факты и экономику владения (TCO).
| Критерий | Европейские бренды | Китайские заводы (премиум сегмент) | Локальная сборка (No-name) |
|---|---|---|---|
| Стоимость оборудования | Высокая (база 100%) | Средняя (60-70% от Европы) | Низкая (40-50% от Европы) |
| Срок поставки | 12-20 недель | 6-10 недель | 2-4 недели |
| Компонентная база | Собственные или топ-бренды | Hanbell, Bitzer, Danfoss, Copeland | Случайные аналоги, часто без сертификации |
| Адаптация к климату РФ/СНГ | Требует доп. опций (зимний комплект) | Часто включена в базовую комплектацию | Отсутствует или выполнена некачественно |
| Сервис и запчасти | Дорого, долгая логистика | Умеренно, наличие на складах дистрибьюторов | Проблемы с совместимостью деталей |
| Риск простоя | Низкий | Низкий (при правильном выборе завода) | Высокий |
Европейское оборудование безусловно надежно, но его стоимость в текущих экономических условиях часто делает проект нерентабельным. Кроме того, сроки поставки и сложности с логистикой запасных частей создают дополнительные риски. Локальная сборка из неконтролируемых компонентов — это лотерея. Мы видели случаи, когда такие чиллеры выходили из строя через полгода из-за несоответствия материалов трубопроводов давлению хладагента.
Золотая середина — это сотрудничество с крупными китайскими заводами, которые работают по международным стандартам и используют компоненты ведущих мировых брендов. Ключевое слово здесь — “крупными заводами”. Рынок Китая неоднороден. Есть фабрики, которые просто собирают купленные детали, а есть технологические лидеры, имеющие собственные R&D центры, испытательные стенды и сертификаты ISO 9001, CE, EAC.
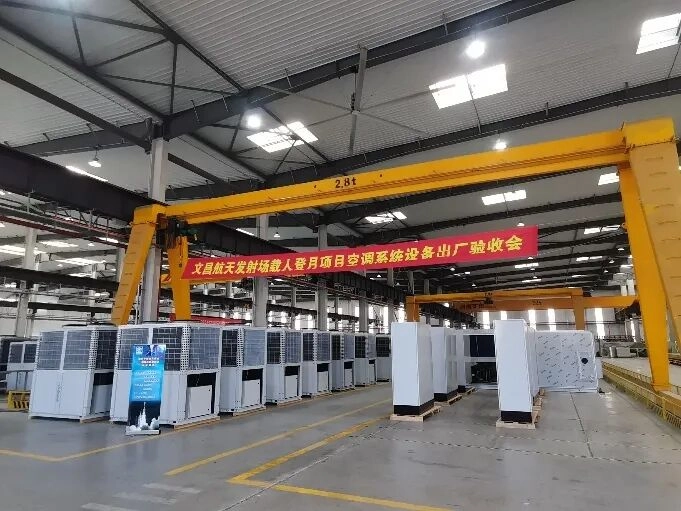
ООО «Нанкин Учжоу Холодильное Оборудование групп» относится именно к категории технологически развитых производителей. Компания не просто собирает блоки, а разрабатывает решения с учетом специфики промышленных объектов. Их опыт в производстве взрывозащищенного оборудования и специализированных осушителей говорит о высоком уровне инженерной культуры. Когда завод умеет делать сложные нишевые продукты, такие как взрывозащищенные холодильные камеры для опасных сред, производство стандартных модульных чиллеров для них является задачей высокого, но понятного уровня контроля качества.
Выбирая такого партнера, вы получаете оборудование европейского уровня надежности по азиатской цене. Важно проверить наличие сертификатов соответствия для вашего рынка. Для России и стран ЕАЭС обязательным является сертификат EAC. Его наличие гарантирует, что оборудование прошло испытания на безопасность и электромагнитную совместимость в аккредитованных лабораториях.
Особенности монтажа и эксплуатации модульных систем
Даже самое совершенное оборудование может показать плохие результаты при неправильном монтаже. Модульные чиллеры с воздушным охлаждением имеют свои специфические требования к установке. Игнорирование этих нюансов — самая частая причина преждевременных поломок.
Во-первых, гидравлическая балансировка. Поскольку несколько модулей подключены к общему контуру chilled water, необходимо обеспечить равномерное распределение потока воды между ними. Использование коллекторов неправильного диаметра или отсутствие балансирующих клапанов приведет к тому, что одни модули будут работать с перегрузкой, а другие простаивать. Мы рекомендуем использовать обратные клапаны на выходе каждого модуля, чтобы предотвратить обратный ток воды через неработающие агрегаты.
Во-вторых, воздушные потоки. Конденсаторы с воздушным охлаждением чувствительны к рециркуляции горячего воздуха. Если чиллеры установлены слишком близко друг к другу или возле стены, горячий воздух, выбрасываемый вентиляторами, может засасываться обратно в воздухозаборники. Это повышает температуру конденсации и снижает эффективность. Минимальное расстояние между модулями должно составлять не менее 1 метра, а перед воздухозаборниками должно быть свободное пространство не менее 1.5-2 метров. Если пространство ограничено, необходимо использовать дефлекторы для направления воздушного потока.
В-третьих, подготовка теплоносителя. Качество воды в контуре напрямую влияет на срок службы пластинчатых теплообменников. Жесткая вода приводит к образованию накипи, которая действует как изолятор. Даже слой накипи толщиной 1 мм может снизить теплопередачу на 10-15%. Обязательна установка магнитных фильтров и использование ингибиторов коррозии. В регионах с жесткой водой рекомендуется предусмотреть систему водоподготовки.
Обслуживание винтовых чиллеров проще, чем поршневых, но оно должно быть регулярным. Основные пункты ТО: проверка уровня и состояния масла, анализ кислотности масла, очистка конденсатора от пыли и грязи, проверка натяжения ремней (если они есть) или состояния подшипников вентиляторов, диагностика электрических соединений. Замена масляного фильтра и масла должна проводиться строго по регламенту производителя, обычно каждые 8000-10000 часов работы или раз в год.
Особое внимание следует уделить зимнему хранению или работе в переходный период. Если чиллер не используется зимой, контур должен быть законсервирован или заполнен незамерзающей жидкостью (гликолем). Работа на воде при отрицательных температурах недопустима и гарантированно приведет к разрыву теплообменника. Современные контроллеры имеют функцию защиты от замерзания, но полагаться только на электронику рискованно.
Экономическое обоснование и расчет окупаемости
Инвестиции в модульные винтовые чиллеры оправданы не только технической надежностью, но и экономической эффективностью. Давайте посчитаем. Предположим, вам требуется холодопроизводительность 400 кВт. Вы можете установить один чиллер на 400 кВт или четыре модуля по 100 кВт.
Вариант с одним чиллером дешевле на этапе покупки примерно на 10-15%. Однако, если нагрузка на объект составляет 50% (что типично для межсезонья или ночного времени), один большой компрессор будет работать в неоптимальном режиме или часто циклировать. Четыре модуля позволяют включить только два агрегата, которые будут работать на близкой к номинальной мощности, обеспечивая высокий COP (коэффициент энергоэффективности).
Кроме того, модульность дает возможность ротации оборудования. Вы можете настроить логику контроллера так, чтобы модули менялись ведущими каждые 100 часов работы. Это обеспечивает равномерный износ всех компрессоров и продлевает общий срок службы системы на 30-40%.
Не стоит забывать и о стоимости простоя. Для пищевого производства или ЦОДа час простоя может стоить тысячи долларов. Наличие резервного модуля в системе из 4-5 единиц практически исключает риск полной потери холода. Стоимость одного дополнительного модуля окупается только за счет предотвращения одного серьезного инцидента.
При расчете TCO (Total Cost of Ownership) учитывайте также стоимость сервиса. Модульные чиллеры компактны и легче моноблоков той же мощности. Это упрощает их доставку на объект, особенно если нет возможности использовать тяжелый кран. Замена одного маленького модуля в случае неразрешимой поломки быстрее и дешевле, чем ремонт огромного агрегата на месте.
Часто задаваемые вопросы
Какой хладагент лучше выбрать для винтовых чиллеров в 2026 году?
Наиболее оптимальным выбором сегодня являются хладагенты R134a и R407C. Они имеют нулевой потенциал разрушения озонового слоя (ODP=0) и относительно низкий потенциал глобального потепления (GWP). Хладагент R134a широко распространен, безопасен (класс A1) и обеспечивает высокую эффективность в винтовых компрессорах. Переход на новые хладагенты с низким GWP, такие как R513A или R1234ze, уже начинается, но они требуют специального оборудования и пока дороже. Избегайте устаревающих хладагентов, таких как R22, использование которых запрещено или строго ограничено во многих странах.
Можно ли устанавливать модульные чиллеры на крыше здания?
Да, это стандартная практика. Однако необходимо рассчитать несущую способность кровли. Вес модульного чиллера мощностью 100 кВт может составлять от 800 до 1200 кг. Также важно обеспечить виброизоляцию опор, чтобы вибрация от компрессоров не передавалась на конструкцию здания. Используйте пружинные виброизоляторы с резиновыми элементами. Не забудьте предусмотреть удобные подходы для сервисного обслуживания на крыше.
Какую роль играет компания ООО «Нанкин Учжоу Холодильное Оборудование групп» на рынке?
Эта компания выступает как комплексный поставщик климатических решений. Помимо модульных чиллеров, они предлагают широкий спектр оборудования для контроля влажности и температуры, включая взрывозащищенные исполнения. Их компетенция в создании сложных систем для опасных сред и табачных складов свидетельствует о глубоком понимании промышленных требований. Выбор такого поставщика дает уверенность в том, что оборудование разработано с учетом реальных эксплуатационных нагрузок, а не просто собрано из доступных компонентов.
Что делать, если один модуль в системе вышел из строя?
Современные контроллеры модульных систем автоматически изолируют неисправный модуль и перераспределяют нагрузку на оставшиеся исправные агрегаты. Система продолжит работу, возможно, с некоторым снижением общей холодопроизводительности. Ваша задача — вызвать сервисную бригаду для диагностики и ремонта конкретного модуля. Благодаря модульности, ремонт часто сводится к замене конкретного компонента или даже всего модуля на временный подменный фонд, если это предусмотрено контрактом, что минимизирует время простоя.
Требуется ли специальная подготовка помещения для установки чиллеров с воздушным охлаждением?
Нет, главное преимущество воздушного охлаждения — отсутствие необходимости в машинном зале с градирнями и насосными группами большой мощности. Чиллеры устанавливаются на открытом воздухе. Единственное требование — обеспечение свободного доступа воздуха для обдува конденсаторов. Внутри помещения размещается только гидромодуль (если он вынесен отдельно) и панель управления, что экономит полезную площадь здания.
Заключение: стратегический подход к закупке холодильного оборудования
Покупка модульного винтового чиллера — это долгосрочное решение. Ошибка в выборе поставщика или конфигурации будет стоить вам дорого на протяжении следующих 10-15 лет эксплуатации. Не гонитесь за самой низкой ценой на этапе тендера. Смотрите на совокупную стоимость владения, надежность компонентной базы и репутацию завода-изготовителя.
Сотрудничество с такими производителями, как ООО «Нанкин Учжоу Холодильное Оборудование групп», позволяет получить доступ к технологиям промышленного уровня, адаптированным под сложные условия эксплуатации. Их опыт в разработке специализированного оборудования, от осушителей до центральных кондиционеров с рекуперацией, гарантирует, что и стандартные чиллеры произведены с соблюдением строгих инженерных стандартов.
Мы рекомендуем начать с аудита ваших тепловых нагрузок и составления технического задания, которое учитывает пиковые и средние нагрузки, климатические особенности региона и требования к резервированию. Только после этого стоит запрашивать коммерческие предложения, сравнивая не только цену, но и технические детали, гарантийные условия и наличие сервисной поддержки.
Если вы готовы обсудить параметры вашего проекта и подобрать оптимальную конфигурацию модульных винтовых чиллеров, свяжитесь с нашими инженерами. Мы поможем избежать типичных ошибок проектирования и обеспечим ваше предприятие надежным источником холода.
Свяжитесь с нами сегодня для получения детального технико-коммерческого предложения и консультации по подбору оборудования.