Перспективы развития рынка чиллеров в России и СНГ в 2026
2026-08-20
- Рынок винтовых чиллеров в России и СНГ: прогноз на 2026 год
- Почему винтовые чиллеры доминируют в промышленном секторе
- Ключевые тренды и вызовы рынка 2026 года
- Критерии выбора надежного поставщика винтовых чиллеров
- Технические нюансы: на что смотреть в спецификации
- Экономическое обоснование инвестиций
- Заключение и рекомендации к действию
Рынок винтовых чиллеров в России и СНГ: прогноз на 2026 год
К 2026 году ландшафт промышленного холода в России и странах Содружества Независимых Государств претерпел фундаментальные изменения. Санкционное давление, разрыв логистических цепочек с западными поставщиками и уход европейских брендов создали вакуум, который стремительно заполняется азиатскими производителями. В центре этого шторма оказались винтовые чиллеры — оборудование, ставшее золотым стандартом для средних и крупных промышленных объектов благодаря балансу мощности, надежности и энергоэффективности.
Если еще пять лет назад инженерный отдел завода мог выбирать между премиальными итальянскими или немецкими агрегатами, то сегодня выбор стоит между китайскими OEM-решениями высокого качества и локальной сборкой из доступных компонентов. Анализ рынка показывает, что доля винтовых компрессорных установок в сегменте коммерческого и промышленного кондиционирования выросла на 34% за последние два года. Это не просто статистика; это сигнал о том, что бизнес ищет решения, способные работать в условиях нестабильного энергоснабжения и дефицита квалифицированного сервиса.
В нашей практике мы наблюдаем смещение фокуса с первоначальной стоимости покупки (CAPEX) на совокупную стоимость владения (OPEX). Заказчики больше не готовы рисковать простоями производства из-за выхода из строя дешевого поршневого компрессора. Винтовая технология, обладая меньшим количеством движущихся частей и плавной регулировкой мощности, становится безальтернативным выбором для непрерывных процессов. Однако рынок перенасыщен предложениями, и ключевой задачей для закупщика в 2026 году становится не поиск поставщика, а фильтрация некомпетентных игроков.
Почему винтовые чиллеры доминируют в промышленном секторе
Технологическое превосходство винтовых компрессоров над поршневыми аналогами в диапазоне мощностей от 100 кВт до 2 МВт очевидно для любого инженера-проектировщика. Главная причина кроется в конструкции роторной пары. В отличие от поршневых машин, где возвратно-поступательное движение создает высокие вибрации и требует частого обслуживания клапанов и колец, винтовой блок работает за счет вращения двух роторов. Это обеспечивает плавность хода, снижение шумового фона на 15–20 дБ и возможность работы при частичной нагрузке без потери эффективности.
Один из наших клиентов, владелец крупного логистического комплекса в Подмосковье, столкнулся с серьезной проблемой в 2024 году. Их парк поршневых чиллеров мощностью по 80 кВт каждый выходил из строя каждые 6–8 месяцев из-за гидроударов при пуске в зимний период. Замена на два винтовых чиллера с микроканальными конденсаторами и инверторным управлением позволила сократить затраты на сервисное обслуживание на 60% в первый же год эксплуатации. Более того, модуляция мощности от 25% до 100% позволила точно поддерживать температуру теплоносителя, что критично для хранения фармацевтической продукции.
Важным аспектом является энергоэффективность. Современные модели оснащаются электронными расширительными вентилями (EEV) и частотно-регулируемыми приводами (VFD) на вентиляторах конденсатора. Это позволяет достигать коэффициента энергоэффективности (EER) на уровне 3.2–3.8 даже при высоких температурах наружного воздуха, что актуально для южных регионов России и Центральной Азии. Для сравнения, устаревшие поршневые системы редко показывают EER выше 2.5.
При выборе оборудования необходимо обращать внимание на материал теплообменников. В условиях агрессивной промышленной атмосферы или близости к морским портам (например, в Новороссийске или Владивостоке) стандартные медно-алюминиевые теплообменники могут корродировать за 3–4 года. Мы рекомендуем запрашивать опцию с эпоксидным покрытием ламелей или использованием нержавеющих пластинчатых теплообменников испарителя, если требуется работа на гликолевых смесях с высокой концентрацией.
Ключевые тренды и вызовы рынка 2026 года
Рынок климатической техники в 2026 году характеризуется тремя основными драйверами: импортозамещение через партнерство с Азией, ужесточение экологических норм и дефицит сервисных инженеров. Эти факторы напрямую влияют на то, какие винтовые чиллеры будут закупаться в ближайшие годы.
Во-первых, произошла окончательная переориентация на китайских производителей первого эшелона. Бренды, которые ранее работали только как OEM-заводы для европейских компаний, теперь выходят на рынок РФ под собственными торговыми марками, предлагая полноценную гарантийную поддержку и склады запчастей в Москве, Екатеринбурге и Новосибирске. Это снизило сроки поставки с 6–8 месяцев (как было с Европой) до 3–5 недель.
Во-вторых, экологическое регулирование. Хотя Россия не следует жестким графикам отказа от хладагентов, как ЕС, глобальные тенденции влияют на доступность компонентов. Переход с хладагента R407C на более эффективные и экологичные R134a, R410A и перспективные R513A становится нормой. Инженеры должны учитывать, что новые модели проектируются именно под эти фреоны, и использование устаревших типов может привести к проблемам с ремонтом в будущем из-за исчезновения компонента с рынка.
В-третьих, кадровый голод. Сложность обслуживания современных контроллеров Siemens, Carel или Danfoss требует высокой квалификации персонала. Производители, такие как ООО «Нанкин Учжоу Холодильное Оборудование групп», учитывают этот факт, внедряя системы удаленного мониторинга и диагностики. Это позволяет сервисным бригадам выявлять предотказные состояния (повышение температуры нагнетания, падение давления масла) до того, как оборудование остановится. Такой подход компенсирует нехватку местных специалистов за счет экспертной поддержки с завода-изготовителя.
Также стоит отметить рост спроса на гибридные системы и рекуперацию тепла. В условиях роста тарифов на электроэнергию предприятия стремятся использовать сбросное тепло от чиллеров для подогрева технической воды или отопления помещений в переходный период. Крышные кондиционеры и центральные системы с рекуперацией, предлагаемые ведущими поставщиками, интегрируются в единую систему управления зданием (BMS), максимизируя экономию.
Критерии выбора надежного поставщика винтовых чиллеров
Выбор поставщика в 2026 году — это минированное поле. На рынке присутствуют как серьезные производственные группы, так и компании-перекупщики, не имеющие технической базы. Ошибка в выборе партнера может стоить предприятию миллионов рублей из-за простоев и отсутствия запасных частей. Ниже приведены критерии, которые мы используем для аудита потенциальных вендоров.
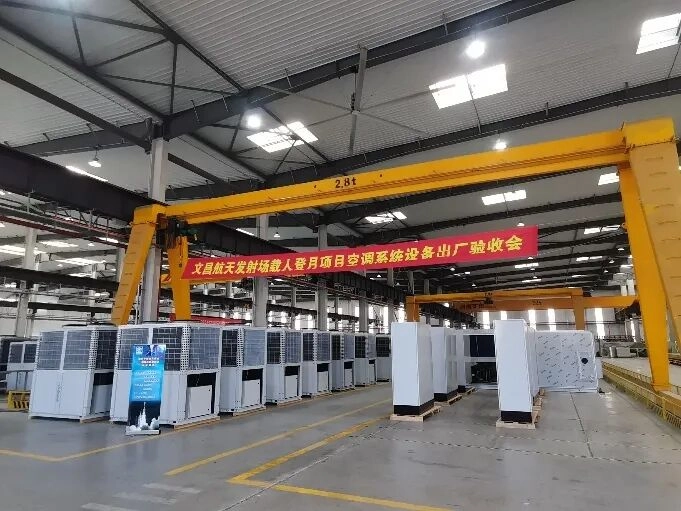
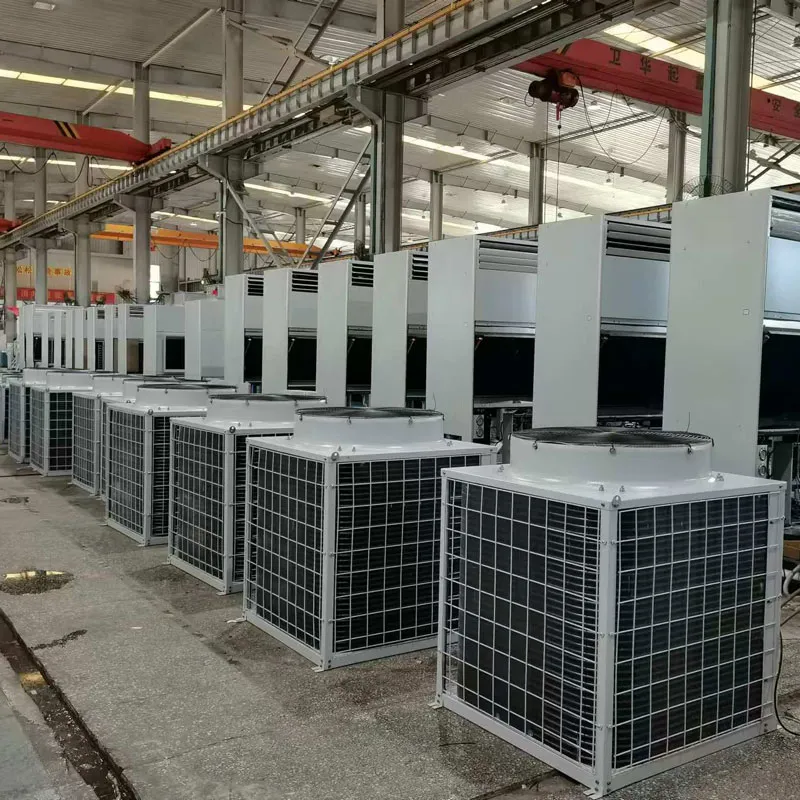
- Наличие собственного производства и сертификации. Требуйте предоставления сертификатов соответствия ГОСТ Р или деклараций ЕАС. Проверьте, есть ли у производителя сертификат ISO 9001. Это не просто бумажка, а гарантия того, что процессы контроля качества на заводе систематизированы. Если поставщик не может показать фото производственной линии или видео испытаний готового чиллера, это красный флаг.
- Складская программа запчастей в РФ/СНГ. Винтовой блок надежен, но периферия (датчики, контакторы, платы управления) может выйти из строя. Спросите: “Где находится склад запчастей?” и “Каков срок доставки критического компонента?”. Ответ “из Китая за 2 недели” неприемлем для критических производств. Наличие склада в Москве или регионах должно быть подтверждено документально.
- Инженерная поддержка на этапе проектирования. Профессиональный поставщик не просто продаст коробку из каталога. Он запросит тепловую нагрузку, график работы, параметры теплоносителя и климатические данные площадки. Компания, которая предлагает решение без учета этих параметров, скорее всего, пытается сбыть залежалый товар. Опытные игроки, такие как ООО «Нанкин Учжоу Холодильное Оборудование групп», предлагают комплексный подход, включая подбор не только чиллеров, но и сопутствующего оборудования: осушителей для точного контроля влажности на складах, взрывозащищенных камер для опасных сред и систем вентиляции.
- Референс-лист и отзывы. Запросите список объектов, введенных в эксплуатацию за последние 2 года. Позвоните главному энергетику одного из этих объектов. Спросите не о том, “все ли хорошо”, а о том, “что ломалось и как быстро реагировал сервис”. Реальные проблемы есть у всех, важна скорость их решения.
Особое внимание следует уделить условиям гарантии. Стандартная гарантия составляет 12–18 месяцев. Однако некоторые поставщики предлагают расширенную гарантию до 3–5 лет при условии заключения договора на сервисное обслуживание. Это выгодная модель для заказчика, так как она перекладывает риски поломок на поставщика, мотивируя его поставлять качественное оборудование.
Технические нюансы: на что смотреть в спецификации
Чтение спецификации чиллера требует внимания к деталям, которые часто скрыты в мелком шрифте. Вот параметры, которые напрямую влияют на долговечность системы:
| Параметр | Рекомендуемое значение | Почему это важно |
|---|---|---|
| Тип компрессора | Двухроторный винтовой, бренд Hanbell, Bitzer или аналог высшего эшелона | Определяет ресурс работы. Дешевые no-name компрессоры имеют высокий риск заклинивания роторов после 2-3 лет работы. |
| Материал испарителя | Нержавеющая сталь AISI 316 (для гликоля) или медь (для воды) | Предотвращает коррозию и утечку хладагента в контур охлаждения. Для пищевых производств нержавейка обязательна. |
| Управление мощностью | Бесступенчатое (инвертор) или ступенчатое (золотниковое) | Инвертор экономит до 30% электроэнергии при частичной нагрузке. Золотниковое управление дешевле, но менее эффективно. |
| Рабочий диапазон температур | До -25°C или -30°C для воздушных конденсаторов | Критично для зимней эксплуатации в РФ. Без низкотемпературного комплекта (подогрев картера, ТЭНы поддона) чиллер выйдет из строя при первом морозе. |
| Уровень шума | Не более 75-80 дБА на расстоянии 1 метра | Важно для установки рядом с офисными зданиями или жилыми квартарами. Требует наличия шумоизолированного кожуха. |
Отдельно стоит упомянуть важность правильного подбора насосной группы. Часто чиллер поставляется без гидромодуля, и заказчик покупает насосы отдельно. Ошибка в расчете напора или расхода приводит к кавитации в испарителе и его разрушению. Мы настоятельно рекомендуем заказывать чиллер в моноблочном исполнении с встроенным гидромодулем, если это позволяет транспортная логистика. Это снимает ответственность за согласование узлов с подрядчика и гарантирует заводскую обвязку.
В нашей практике был случай, когда клиент сэкономил 15% на стоимости, купив чиллер и насосы раздельно у разных поставщиков. При монтаже выяснилось, что фланцы не совпадают по стандартам, а производительность насоса оказалась избыточной, что вызвало шум и вибрацию труб. Переделка обошлась дороже изначальной экономии. Поэтому комплексные поставки, включающие все элементы системы, включая специализированные осушители для смежных технологических процессов, являются более безопасным путем.
Экономическое обоснование инвестиций
Переход на современные винтовые чиллеры требует капитальных вложений, однако срок окупаемости в текущих экономических реалиях сократился до 2–3 лет. Это достигается за счет нескольких факторов. Во-первых, снижение энергопотребления. Замена старого поршневого чиллера COP 2.2 на новый винтовой с COP 3.5 дает экономию электроэнергии порядка 37%. При круглосуточной работе и тарифе 6–8 рублей за кВт·ч это миллионные суммы в год для средних предприятий.
Во-вторых, снижение затрат на ремонт. Винтовые блоки не требуют замены масла и фильтров так часто, как поршневые (интервал обслуживания может достигать 8000–10000 моточасов). Отсутствие клапанной группы устраняет самую частую причину поломок.
В-третьих, сохранение продукта. Для пищевой промышленности, фармацевтики и складов точного хранения стабильность температуры — это вопрос сохранения товара. Один сбой температуры в камере хранения может привести к списанию партии продукции на сумму, превышающую стоимость самого чиллера. Надежность винтовых агрегатов страхует эти риски.
Компании, такие как ООО «Нанкин Учжоу Холодильное Оборудование групп», демонстрируют, как интеграция различных климатических решений повышает общую эффективность объекта. Предлагая не только чиллеры, но и взрывозащищенные осушители для опасных сред, стандартные камеры для низкотемпературного хранения и центральные кондиционеры с рекуперацией, они позволяют создать единую экосистему климат-контроля. Это упрощает обслуживание, так как все оборудование совместимо и обслуживается одним подрядом, что снижает административные издержки.
Заключение и рекомендации к действию
Рынок чиллеров в России и СНГ в 2026 году — это рынок возможностей для тех, кто готов адаптироваться. Эпоха доступных европейских брендов ушла, но ей на смену пришли качественные азиатские технологии, адаптированные под суровые условия эксплуатации. Винтовые чиллеры остаются оптимальным выбором для большинства промышленных задач, обеспечивая надежность и энергоэффективность.
Не откладывайте модернизацию холодильного парка. Каждый месяц работы на устаревшем оборудовании — это прямые убытки от переплаты за электроэнергию и рисков аварийных остановок. Начните с аудита текущей системы: оцените тепловые нагрузки, состояние трубопроводов и реальное энергопотребление. Затем запросите коммерческие предложения у 3–4 проверенных поставщиков, обязательно требуя расчет окупаемости и подтверждения наличия сервиса в вашем регионе.
Помните, что дешевое оборудование становится дорогим в эксплуатации. Выбирайте партнеров, которые инвестируют в долгосрочные отношения, предоставляют прозрачную гарантию и обладают технической экспертизой. Для получения консультации по подбору оборудования, включая сложные решения для опасных сред и специализированные системы осушения, обратитесь к профессионалам. Свяжитесь с нами сегодня, чтобы обсудить ваш проект и получить индивидуальное технико-коммерческое предложение.