Что влияет на срок службы чиллеров с затопленным испарителем?
2026-08-18
- Ключевые факторы, определяющие долговечность винтовых чиллеров с затопленным испарителем
- Качество хладагента и управление маслом в системе
- Водоподготовка и состояние теплообменных поверхностей
- Режимы эксплуатации и частота циклов включения/выключения
- Влияние внешних климатических условий и места установки
- Роль профессионального технического обслуживания и мониторинга
- Часто задаваемые вопросы
- Заключение: Инвестиция в надежность, а не просто покупка оборудования
Ключевые факторы, определяющие долговечность винтовых чиллеров с затопленным испарителем
Срок службы промышленного холодильного оборудования — это не просто цифра в паспорте, а результат сложного взаимодействия инженерных решений, качества монтажа и условий эксплуатации. Для винтовых чиллеров с затопленным испарителем этот показатель критически важен, так как замена такого агрегата требует остановки производственных линий и значительных капиталовложений. В нашей практике мы наблюдали случаи, когда идентичные модели от одного производителя служили 15 лет на одном объекте и выходили из строя через 3 года на другом. Разница заключалась не в бренде, а в понимании специфики работы затопленного теплообменника.
Затопленный испаритель (flooded evaporator) отличается от сухих аналогов тем, что хладагент полностью покрывает теплообменные трубы, обеспечивая высочайшую эффективность теплопередачи. Однако эта конструктивная особенность делает систему более чувствительной к качеству хладагента, уровню масла и гидродинамическим параметрам. Если вы планируете закупку или уже эксплуатируете такое оборудование, понимание физических процессов внутри контура поможет вам избежать преждевременного износа компрессора и теплообменника.
В этой статье мы разберем технические аспекты, которые напрямую влияют на ресурс оборудования, опираясь на реальный опыт внедрения систем климат-контроля на промышленных предприятиях. Мы не будем использовать общие фразы, а сосредоточимся на конкретных параметрах: вязкости масла, качестве воды, настройках супергрева и материалах теплообмена.
Качество хладагента и управление маслом в системе
Одной из главных причин преждевременного выхода из строя винтовых компрессоров является нарушение циркуляции масла. В чиллерах с затопленным испарителем масло неизбежно смешивается с жидким хладагентом. Если система сепарации масла работает неэффективно или если используются некачественные фильтры, масло возвращается в компрессор в недостаточном объеме или, что еще хуже, вместе с ним возвращается жидкий хладагент.
Гидравлический удар — это не миф, а реальная угроза для винтовых роторов. Когда жидкий хладагент попадает в камеру сжатия, он не сжимается, а создает мгновенное избыточное давление, которое деформирует роторы и разрушает подшипники. Мы сталкивались с ситуацией, когда клиент сэкономил на системе подогрева картера компрессора в зимний период. Результатом стало растворение большого количества хладагента в масле во время простоя. При запуске произошла вспышкообразная вскипка смеси, что привело к выбросу масла из сепаратора и последующему заклиниванию компрессора через 400 часов работы.
Чтобы предотвратить подобные сценарии, необходимо строго контролировать следующие параметры:
- Уровень масла: Поддерживайте уровень в соответствии с рекомендациями производителя, обычно это середина смотрового стекла. Отклонение более чем на 10% критично.
- Температура картера: Используйте подогреватели картера постоянно, даже когда чиллер остановлен. Это предотвращает миграцию хладагента в масло.
- Фильтрация: Заменяйте масляные фильтры при каждом техническом обслуживании, а не по факту загрязнения. Наличие металлической стружки в фильтре — первый признак износа подшипников.
Выбор правильного типа масла также имеет решающее значение. Синтетические масла (POE) обладают высокой гигроскопичностью. Попадание влаги в систему даже в количестве 50 ppm может привести к гидролизу масла, образованию кислот и коррозии медных обмоток двигателя компрессора. Регулярный анализ масла на кислотное число и содержание влаги должен стать частью вашего регламента ТО.
Водоподготовка и состояние теплообменных поверхностей
Затопленный испаритель работает в режиме постоянной циркуляции воды через пучок труб. Качество этой воды определяет скорость коррозии и образования накипи. Накипь обладает теплопроводностью в 50–100 раз ниже, чем медь или нержавеющая сталь. Слой накипи толщиной всего 1 мм может снизить эффективность теплообмена на 20–30%, заставляя компрессор работать с повышенной нагрузкой и температурой нагнетания.
Высокая температура нагнетания ускоряет деградацию масла и снижает срок службы уплотнений. Кроме того, локальный перегрев труб из-за плохой теплоотдачи может привести к их разрыву и попаданию воды в контур хладагента. Это катастрофическая авария, требующая полной замены компрессора, испарителя и очистки всей системы.
Для обеспечения долгой службы теплообменника необходимо:
- Контролировать цикл концентрации: В системах с градирнями вода испаряется, а соли остаются. Без правильной продувки концентрация солей растет экспоненциально. Используйте автоматические контроллеры электропроводности.
- Применять ингибиторы коррозии: Даже если вода кажется чистой, она может быть агрессивной к меди и стали. Подбирайте химическую обработку под конкретный материал труб испарителя.
- Регулярная механическая очистка: Затопленные испарители позволяют проводить механическую чистку труб ершами. Эту процедуру следует выполнять ежегодно, независимо от визуального состояния воды.
Компания ООО «Нанкин Учжоу Холодильное Оборудование групп» уделяет особое внимание материалам, используемым в теплообменниках. Мы предлагаем решения с трубами из нержавеющей стали или с специальным антикоррозийным покрытием для объектов, где качество водоподготовки вызывает сомнения. Такой подход увеличивает первоначальную стоимость, но многократно окупается за счет снижения рисков аварий и увеличения межсервисных интервалов.
Режимы эксплуатации и частота циклов включения/выключения
Винтовые компрессоры лучше всего работают в непрерывном режиме или с плавной модуляцией мощности. Частые пуски и остановки (короткие циклы) наносят наибольший ущерб механическим частям. Во время пуска происходит максимальный износ подшипников скольжения, так как масляная пленка еще не сформирована полностью. Кроме того, термические расширения и сжатия материалов вызывают усталость металла.
Если ваш чиллер включается и выключается чаще, чем раз в 10–15 минут, это сигнал о неправильной настройке или несоответствии мощности оборудования нагрузке. Короткие циклы часто возникают из-за слишком узкого дифференциала уставок температуры или неисправности датчиков.
Для продления срока службы рекомендуется:
- Использовать буферные емкости: Установка аккумулирующего бака достаточного объема позволяет сгладить пиковые нагрузки и увеличить время работы компрессора за один цикл.
- Настроить гистерезис: Увеличьте разницу между температурой включения и выключения. Например, вместо диапазона 1°C используйте диапазон 2–3°C, если это допускается технологическим процессом.
- Проверить работуunloadера: Винтовые компрессоры оснащены механизмом разгрузки (слайдером). Убедитесь, что он плавно регулирует мощность от 25% до 100%, а не работает в режиме “вкл/выкл”.
Мы заметили, что на многих объектах игнорируется важность настройки PID-регуляторов. Правильная настройка алгоритма управления позволяет чиллеру адаптироваться к изменению тепловой нагрузки без резких скачков мощности, что существенно снижает механические напряжения в роторной группе.
Влияние внешних климатических условий и места установки
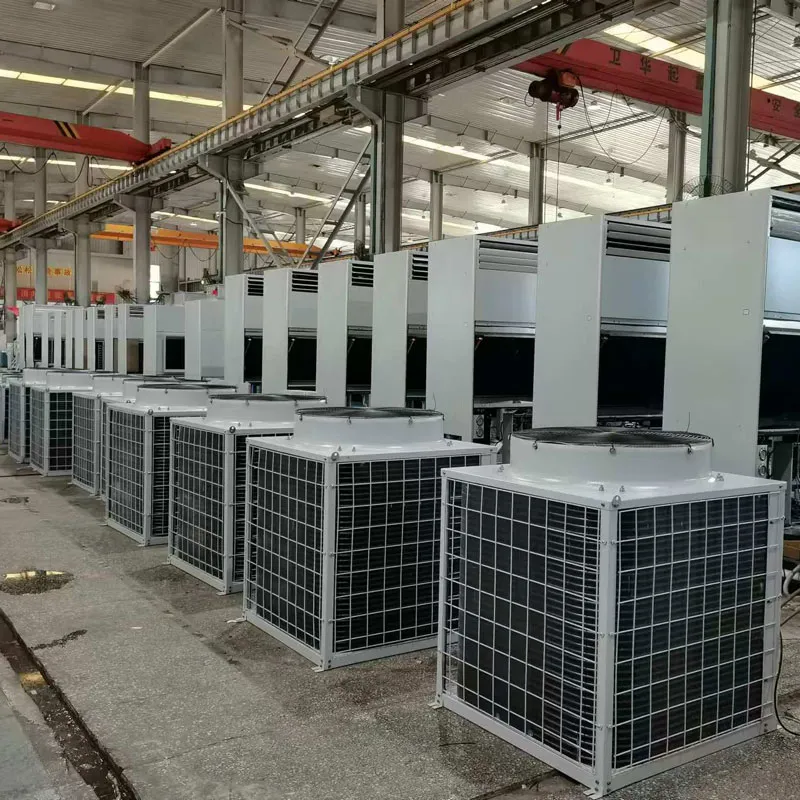
Чиллеры часто устанавливаются на открытых площадках, где они подвержены воздействию осадков, ультрафиолета, пыли и экстремальных температур. Для конденсаторов воздушного охлаждения загрязнение ребер пылью и тополиным пухом — самая распространенная причина роста давления конденсации. Высокое давление конденсации приводит к увеличению степени сжатия в компрессоре, росту потребляемого тока и перегреву обмоток двигателя.
В зимний период основная проблема — это замерзание воды в конденсаторе или низкая температура конденсации, которая приводит к падению давления всасывания ниже допустимого предела. Работа при низком давлении всасывания ухудшает смазку компрессора, так как разница давлений, необходимая для подачи масла, снижается.
Меры защиты включают:
| Проблема | Последствие для оборудования | Решение |
|---|---|---|
| Загрязнение конденсатора | Рост давления конденсации, перегрев компрессора | Ежеквартальная мойка ребер, установка защитных сеток |
| Низкая температура воздуха зимой | Падение давления конденсации, риск замерзания воды | Использование регуляторов давления конденсации, жалюзи, подогрев поддона |
| Прямые солнечные лучи | Перегрев корпуса, старение изоляции кабелей | Установка навеса или экрана (с сохранением вентиляции) |
| Агрессивная среда (соли, химикаты) | Коррозия кожуха конденсатора и рамы | Использование оборудования с антикоррозийным покрытием, регулярная покраска |
При выборе места установки важно обеспечить достаточный приток воздуха. Если чиллер установлен в нише или между стенами, рециркуляция горячего воздуха от конденсатора обратно на вход приведет к постоянному перегреву системы. Минимальное расстояние от стены до конденсатора должно составлять не менее 1–1.5 метров, в зависимости от модели.
Роль профессионального технического обслуживания и мониторинга
Даже самое надежное оборудование требует квалифицированного обслуживания. Статистика показывает, что 60% отказов происходят из-за ошибок при монтаже или отсутствии своевременного ТО. Превентивное обслуживание позволяет выявить проблемы на стадии их зарождения, когда их устранение стоит копейки, а не тысячи долларов.
Критические точки контроля при обслуживании винтовых чиллеров:
- Герметичность контура: Проверка на утечки хладагента с помощью электронных течеискателей. Утечка приводит не только к экологическим штрафам, но и к попаданию воздуха и влаги в систему.
- Состояние электрических соединений: Протяжка контактов в силовых шкафах. Ослабленные контакты вызывают искрение, нагрев и могут стать причиной пожара или выхода из строя контакторов.
- Диагностика вибрации: Измерение вибрации компрессора и вентиляторов. Рост вибрации указывает на дисбаланс роторов, износ подшипников или ослабление крепежа.
- Проверка автоматики: Калибровка датчиков давления и температуры. Неточные показания датчиков приводят к неправильному управлению компрессором.
Современные чиллеры оснащены системами удаленного мониторинга. Подключение оборудования к диспетчерскому пункту позволяет отслеживать тренды изменения параметров. Например, постепенный рост температуры нагнетания при неизменной нагрузке может сигнализировать о начале образования накипи или ухудшении свойств масла. Реагирование на такие тренды позволяет планировать ремонт заранее, избегая аварийных остановок.
Компания ООО «Нанкин Учжоу Холодильное Оборудование групп» не только производит оборудование, но и предоставляет экспертную поддержку на всех этапах жизненного цикла изделия. Наш опыт в разработке специализированных осушителей и климатических систем для сложных промышленных сред позволяет нам предлагать решения, которые изначально спроектированы с учетом легкости обслуживания и максимальной надежности.
Часто задаваемые вопросы
Какой средний срок службы винтового чиллера с затопленным испарителем?
При соблюдении всех рекомендаций по монтажу, водоподготовке и техническому обслуживанию средний срок службы составляет 15–20 лет. Первые капитальные ремонты компрессора могут потребоваться через 8–10 лет интенсивной эксплуатации. Однако при нарушении условий эксплуатации этот срок может сократиться до 3–5 лет.
Можно ли использовать обычный водопроводную воду в контуре испарителя?
Категорически не рекомендуется. Водопроводная вода содержит соли жесткости, хлор и другие примеси, которые быстро вызовут образование накипи и коррозию. Необходимо использовать подготовленную воду с контролируемой жесткостью и химическим составом, либо применять промежуточный теплообменник, чтобы изолировать контур чиллера от технической воды.
Почему важно использовать оригинальные запчасти и расходные материалы?
Оригинальные фильтры, масла и уплотнения разработаны с учетом конкретных допусков и химических свойств хладагента, используемого в вашей модели. Использование аналогов может привести к несовместимости материалов, быстрому засорению фильтров или химической реакции с маслом, что аннулирует гарантию и повышает риск поломки.
Как часто нужно менять масло в винтовом компрессоре?
Стандартный интервал замены масла составляет 1000–2000 часов работы или один раз в год, в зависимости от того, что наступит раньше. Однако при тяжелых условиях эксплуатации (высокие температуры, частые пуски) интервал следует сократить. Обязательным условием является ежегодный лабораторный анализ масла для определения остаточного ресурса.
Заключение: Инвестиция в надежность, а не просто покупка оборудования
Долговечность винтового чиллера с затопленным испарителем находится в прямой зависимости от комплексного подхода к его эксплуатации. Это не только вопрос качества самого агрегата, но и качества воды, воздуха, электричества и человеческого фактора. Игнорирование любого из этих элементов создает “слабое звено”, которое неизбежно приведет к аварии.
Выбирая поставщика, обращайте внимание не только на цену, но и на техническую компетенцию компании, способность предложить индивидуальные решения для ваших условий и наличие сервисной поддержки. Продукция ООО «Нанкин Учжоу Холодильное Оборудование групп» разрабатывается с учетом многолетнего опыта работы в различных климатических зонах и промышленных секторах, что обеспечивает высокую адаптивность и надежность наших систем.
Не ждите поломки, чтобы задуматься об обслуживании. Начните с аудита текущей системы или проконсультируйтесь с нашими инженерами по вопросам подбора оборудования для новых объектов. Правильные решения, принятые сегодня, сэкономят вам миллионы рублей на ремонтах и простоях в будущем.
Свяжитесь с нами сегодня для получения детальной консультации и расчета срока окупаемости оборудования для вашего предприятия.