OEM основной покупатель чиллеры с двухступенчатым сжатием проект
2026-08-14
Почему двухступенчатое сжатие критично для промышленных винтовых чиллеров
В нашей практике инженерного консалтинга мы регулярно сталкиваемся с ситуацией, когда производственные предприятия пытаются сэкономить на этапе закупки климатического оборудования, выбирая одноступенчатые системы. Результат предсказуем: в условиях экстремальных нагрузок или при необходимости поддержания сверхнизких температур такие системы демонстрируют резкое падение энергоэффективности и частые аварийные остановки. Винтовые чиллеры с двухступенчатым сжатием решают эту проблему фундаментально, а не косметически. Это не просто маркетинговая надстройка, а инженерная необходимость для проектов, где надежность охлаждения напрямую влияет на непрерывность производственного цикла.
Двухступенчатая компрессия позволяет разделить процесс повышения давления хладагента на два этапа с промежуточным охлаждением. Это снижает температуру нагнетания, уменьшает тепловые нагрузки на масло и значительно повышает холодильный коэффициент (COP). Для OEM-заказчиков и крупных интеграторов это означает возможность предлагать конечным клиентам оборудование, которое окупается за счет экономии электроэнергии на 15–25% по сравнению со стандартными аналогами. Если ваш проект предполагает работу в сложных климатических условиях или требует точного контроля температуры в диапазоне ниже -10°C, игнорирование технологии двухступенчатого сжатия является серьезным стратегическим риском.
Опыт показывает, что многие закупщики не до конца понимают разницу между каскадными системами и двухступенчатым сжатием в одном контуре. Мы видели случаи, когда клиенты переплачивали за сложную каскадную схему там, где достаточно было качественного двухступенчатого винтового компрессора. Разница заключается в компактности, простоте обслуживания и снижении количества точек потенциальной утечки хладагента. Выбор правильного типа компрессии определяет не только первоначальную стоимость проекта, но и расходы на техническое обслуживание в течение всего жизненного цикла установки.
Технические преимущества и специфика подбора оборудования
При проектировании систем промышленного холодоснабжения ключевым параметром становится не только номинальная мощность, но и способность оборудования сохранять эффективность при частичных нагрузках. Винтовые компрессоры с двухступенчатым сжатием обладают уникальной характеристикой плавного регулирования производительности. В отличие от поршневых аналогов, они могут работать в диапазоне от 25% до 100% нагрузки без потери стабильности процесса. Это особенно важно для объектов с переменным теплопотреблением, таких как фармацевтические склады или центры обработки данных.
Рассмотрим конкретный пример из нашей практики. Один из наших клиентов, занимающийся хранением химической продукции, столкнулся с проблемой перегрева компрессоров в летний период, когда температура наружного воздуха превышала +35°C. Стандартные одноступенчатые чиллеры выходили в аварийный режим из-за высокого давления конденсации. После модернизации системы и установки чиллеров с двухступенчатым сжатием температура нагнетания снизилась на 12–15°C, что позволило оборудованию работать стабильно даже в пиковые нагрузки. Этот кейс наглядно демонстрирует, почему для регионов с жарким климатом или для задач с высокой температурой конденсации двухступенчатая схема является безальтернативным решением.
Компания ООО «Нанкин Учжоу Холодильное Оборудование групп» интегрирует эти технологические решения в свои линейки промышленного оборудования, обеспечивая баланс между производительностью и энергозатратами. Наш опыт разработки взрывозащищенных холодильных камер и специализированных осушителей показал, что стабильность работы компрессорного блока является фундаментом для всей системы климат-контроля. Когда мы говорим о промышленных объектах, будь то табачные склады или контейнерные терминалы, надежность источника холода не подлежит компромиссам.
Важно отметить, что двухступенчатое сжатие требует более тщательного подхода к подбору теплообменников. Площадь поверхности испарителя и конденсатора должна быть рассчитана с учетом промежуточного охлаждения хладагента. Ошибка в расчетах на этом этапе может свести на нет все преимущества компрессора. Поэтому при заказе OEM-партии необходимо предоставлять производителю полные данные по гидравлическому сопротивлению внешнего контура и требуемым температурным градиентам.
Сравнительный анализ: Одноступенчатое vs Двухступенчатое сжатие
Чтобы принять обоснованное решение, необходимо четко понимать различия в эксплуатационных характеристиках. Ниже приведена таблица, отражающая ключевые параметры сравнения для промышленных применений.
| Параметр | Одноступенчатое сжатие | Двухступенчатое сжатие |
|---|---|---|
| Энергоэффективность (COP) | Стандартная, снижается при низких температурах кипения | На 15–25% выше, особенно в режиме низких температур |
| Температура нагнетания | Высокая, требует усиленного охлаждения масла | Снижена за счет промежуточного охлаждения |
| Рабочий диапазон | Ограничен при глубоком вакууме или высоком давлении конденсации | Расширен, стабилен при экстремальных внешних условиях |
| Стоимость обслуживания | Ниже на начальном этапе, но выше риск замены компрессора | Выше начальные затраты, но увеличенный межремонтный интервал |
| Применимость | Комфортное кондиционирование, средние температуры | Промышленное охлаждение, низкотемпературные процессы |
Из таблицы видно, что для задач, где требуется температура хладоносителя ниже +5°C или работа при температуре воздуха выше +40°C, двухступенчатые винтовые чиллеры выигрывают по всем статьям. Единственный их недостаток — более высокая начальная стоимость, которая, однако, быстро компенсируется экономией на электроэнергии и снижением рисков простоев производства.
Критерии выбора поставщика и управление рисками при импорте
Закупка промышленного холодильного оборудования из Китая сопряжена с рядом специфических рисков. Главная ошибка OEM-покупателей — фокусировка исключительно на цене за единицу оборудования. В реальности, общая стоимость владения (TCO) включает логистику, таможенную очистку, монтаж, пусконаладку и, самое главное, гарантийное обслуживание. Непроверенный завод может предложить цену на 20% ниже рынка, но использовать компрессоры второго сорта или некачественную автоматику, что приведет к поломкам в первый же год эксплуатации.
Мы рекомендуем обращать внимание на следующие аспекты при выборе партнера:
- Сертификация и соответствие стандартам. Убедитесь, что оборудование имеет сертификаты EAC (для рынка РФ и ЕАЭС), CE (для Европы) или ISO 9001. Наличие сертификата ГОСТ Р или деклараций соответствия техническим регламентам Таможенного союза обязательно для легальной эксплуатации в России. Отсутствие документов может привести к штрафам и запрету на использование оборудования надзорными органами.
- Качество комплектующих. Требуйте спецификацию основных компонентов: компрессоров (Hanbell, Bitzer, Refcomp или собственные бренды высокого уровня), контроллеров (Siemens, Carel, Danfoss) и теплообменников. Использование известных брендов в критических узлах упрощает поиск запчастей в локальном регионе.
- Инженерная поддержка. Поставщик должен предоставлять не просто коробку с оборудованием, а полную проектную документацию: чертежи P&ID, электрические схемы, руководства по монтажу на русском языке. Компания ООО «Нанкин Учжоу Холодильное Оборудование групп», например, уделяет особое внимание адаптации документации под требования местных норм, что ускоряет процесс ввода объекта в эксплуатацию.
- Гибкость производства. Для OEM-проектов важна возможность кастомизации: изменение цвета корпуса, нанесение логотипа, адаптация интерфейса контроллера, изменение конфигурации рамы. Завод должен иметь отлаженные процессы для мелких серий без существенного удорожания.
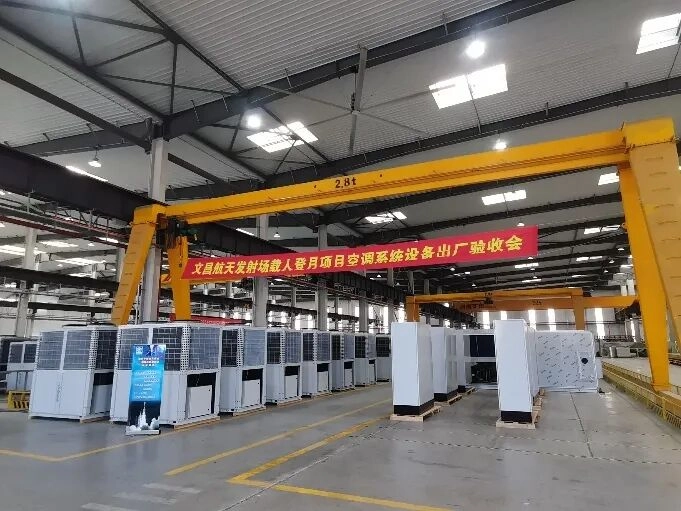
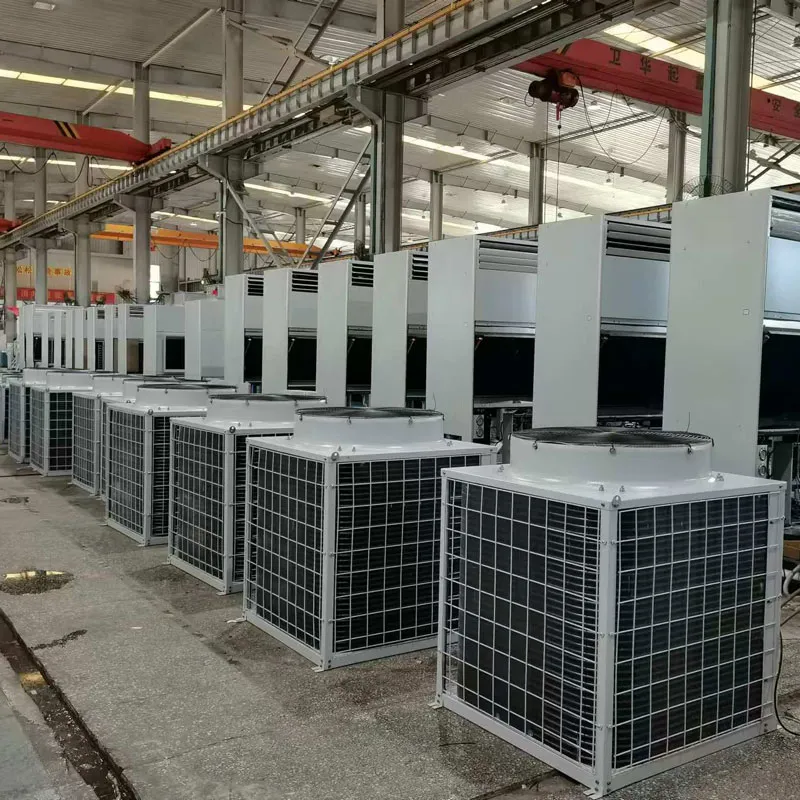
Еще один важный момент — логистика. Чиллеры — это негабаритный груз, чувствительный к ударам и вибрациям. Требуйте от поставщика фотоотчет о упаковке перед отгрузкой. Использование деревянных каркасов и демпфирующих материалов обязательно. Мы наблюдали случаи, когда экономия на упаковке приводила к микротрещинам в трубках теплообменников, которые обнаруживались только после заправки хладагентом и запуска системы. Ремонт на месте обходится в три раза дороже, чем качественная упаковка на заводе.
Применение в различных отраслях промышленности
Универсальность винтовых чиллеров с двухступенчатым сжатием позволяет использовать их в самых разных секторах экономики. Рассмотрим два конкретных сценария, где эта технология демонстрирует максимальную эффективность.
Фармацевтика и хранение медикаментов. В этой отрасли требуется поддержание строго заданного температурного режима круглосуточно. Отклонение даже на 1–2°C может привести к порче партии вакцин или препаратов на миллионы рублей. Двухступенчатые чиллеры обеспечивают высокую стабильность температуры хладоносителя благодаря точному регулированию производительности компрессора. Кроме того, низкий уровень вибрации винтовых компрессоров положительно сказывается на сроке службы сопутствующего лабораторного оборудования. В проектах для фармскладов мы часто комбинируем чиллеры с специализированными осушителями, так как контроль влажности здесь не менее важен, чем контроль температуры.
Пищевая промышленность и холодильные камеры. Для процессов шоковой заморозки или хранения мясопродуктов требуются низкие температуры испарения. Традиционные системы здесь работают на пределе возможностей, потребляя огромное количество энергии. Внедрение двухступенчатых винтовых чиллеров позволяет снизить температуру кипения хладагента до -30°C и ниже с сохранением высокого COP. Это прямо влияет на себестоимость продукции. Например, на мясоперерабатывающем заводе мощностью 50 тонн сырья в сутки замена старых поршневых агрегатов на современные винтовые чиллеры позволила сократить расходы на электроэнергию на 43% в первый же год работы.
Также стоит упомянуть применение в ЦОДах (центрах обработки данных). Хотя здесь чаще используются комфортные температуры, плотность размещения серверов растет, и требования к эффективности охлаждения (PUE) становятся жестче. Двухступенчатые системы позволяют эффективно использовать свободное охлаждение (free cooling) в переходные периоды года, дополнительно экономя ресурсы.
Часто задаваемые вопросы
Какой срок изготовления типичной партии OEM-чиллеров?
Стандартный срок производства составляет 4–6 недель с момента утверждения технических спецификаций и получения предоплаты. Этот срок включает закупку комплектующих, сборку, тестирование под нагрузкой и упаковку. Для сложных нестандартных проектов с индивидуальным дизайном теплообменников срок может увеличиться до 8 недель. Мы рекомендуем закладывать в план проекта дополнительный буфер в 1–2 недели на логистику и таможенную очистку, чтобы избежать срывов сроков монтажа на объекте.
Можно ли интегрировать чиллеры в существующую систему диспетчеризации BMS?
Да, большинство современных промышленных чиллеров оснащены контроллерами с поддержкой стандартных протоколов связи: Modbus RTU, Modbus TCP/IP, BACnet. Это позволяет легко интегрировать оборудование в существующие системы управления зданием (BMS) для централизованного мониторинга и управления. При заказе необходимо заранее указать требуемый протокол связи, так как настройка интерфейсов производится на этапе программирования контроллера на заводе.
Какие гарантии предоставляет производитель на компрессор и весь агрегат?
Обычно гарантия на весь чиллер составляет 12–18 месяцев с даты отгрузки или 12 месяцев с даты ввода в эксплуатацию (в зависимости от того, что наступит раньше). На ключевые компоненты, такие как винтовые компрессоры, гарантия может достигать 24–36 месяцев при условии соблюдения регламента технического обслуживания. Важно помнить, что гарантия аннулируется в случае самостоятельного вскрытия пломб, нарушения условий эксплуатации или использования неоригинальных запасных частей.
Требуется ли специальное помещение для установки чиллера?
Для чиллеров воздушного охлаждения требуется установка на открытом воздухе (на крыше или на площадке возле здания) с обеспечением свободного доступа воздуха для обдува конденсатора. Для чиллеров водяного охлаждения необходима отдельная насосная станция и градирня (сухая или мокрая). В помещении, где расположены внутренние блоки или насосные группы, должна быть предусмотрена система вентиляции для отвода тепла и предотвращения перегрева оборудования зимой. Также необходимо обеспечить виброизоляцию фундаментов.
Заключение и следующие шаги
Выбор винтовых чиллеров с двухступенчатым сжатием для вашего OEM-проекта — это инвестиция в долгосрочную надежность и энергоэффективность бизнеса. Технологии двухступенчатого сжатия перестали быть экзотикой и стали стандартом для серьезных промышленных задач, требующих работы в экстремальных условиях или при низких температурах. Правильный подбор оборудования, учет специфики интеграции и выбор надежного поставщика с подтвержденным опытом, такого как ООО «Нанкин Учжоу Холодильное Оборудование групп», позволят вам избежать скрытых затрат и обеспечить бесперебойную работу ваших объектов.
Не откладывайте модернизацию или оснащение новых объектов качественным холодильным оборудованием. Каждый день работы на неэффективных системах — это прямые финансовые потери. Свяжитесь с нами сегодня для получения индивидуального технического предложения и расчета окупаемости проекта. Наши инженеры готовы провести аудит ваших текущих потребностей и предложить оптимальное решение, соответствующее бюджету и техническим требованиям.